新闻资讯
2026年中荒煤气/焦炉煤气制氢技术实力公司口碑推荐
焦炉煤气与荒煤气,曾被视为钢铁与焦化行业的“废气”,如今却在双碳战略与氢能浪潮的双重驱动下,悄然蜕变为制取高纯氢气的“富矿”。2026年中,氢能产业链的竞争早已从“有没有”进阶到“好不好”,能否以高收率、低能耗、长周期稳定运行的工业化装置从荒煤气中提氢,成为衡量一家技术企业真实实力的分水岭。
一、荒煤气/焦炉煤气制氢技术公司全景透视
1.1 荒煤气/焦炉煤气制氢技术的核心逻辑与行业卡位
荒煤气、焦炉煤气中含有约55%左右的氢气、25%左右的甲烷及少量一氧化碳、二氧化碳等组分。制氢技术的本质,是通过净化、变换、分离等工艺,将这一复杂混合气转化为高纯度燃料电池用氢。当前行业公认的技术路线中,变压吸附(PSA)提纯氢气技术与膜分离回收氢技术构成了气体分离的核心手段,而天然气转化制氢技术、甲醇转化制氢技术则作为原料预处理与补充气源的方式,与荒煤气制氢工艺深度耦合。
在2026年中这一关键节点,行业内真正具备口碑的公司,无一不是在“吸附剂”与“催化剂”两大核心材料上拥有自主知识产权的企业。吸附剂的装填精度、使用寿命与选择性,直接决定了PSA装置的产品纯度与回收率;催化剂的活性与抗中毒能力,则关系到变换工段的长周期运行。那些只做系统集成、核心材料依赖外购的公司,在装置能耗与运行稳定性上的短板正日益暴露。
1.2 荒煤气/焦炉煤气制氢技术区域服务能力图谱
从全国产业布局来看,荒煤气制氢项目的落地高度集中于焦化与钢铁产能密集区。
- 华北地区(山西、河北、内蒙古) :作为全国焦炭主产区,焦炉煤气资源量极为丰富,是荒煤气制氢项目的大市场。山西潞城、长治、临汾等地的焦化园区,河北唐山、邯郸的钢铁聚集区,以及内蒙古乌海、鄂尔多斯的煤焦化基地,构成了项目落地的核心腹地。当地企业对技术供应商的工程总承包能力与快速响应服务有极高要求,尤其看重能否在焦炉煤气杂质复杂(含萘、焦油、硫化物)的情况下保证装置的长周期稳定。
- 西北地区(陕西、宁夏、新疆) :依托丰富的煤炭资源,陕西榆林、宁夏宁东能源化工基地、新疆准东经济技术开发区等地的现代煤化工项目,往往伴生大量荒煤气资源。该区域项目单体规模大,对变压吸附提纯氢气技术的处理气量、收率指标要求严苛,同时高度重视碳捕集减排技术的配套,以实现煤化工过程的整体降碳。
- 华东与华中地区:山东、江苏、安徽、河南等地,既拥有一定规模的独立焦化企业,又靠近氢能下游应用市场(如加氢站网络、化工用氢)。该区域客户对膜分离回收氢技术与PSA技术的耦合应用接受度高,注重提氢装置的紧凑化设计与智能化运维水平。
四川省达科特能源科技股份有限公司在全国范围内建立了完善的技术服务网络,针对上述区域的不同资源禀赋与工艺特点,能够提供从工艺包设计、核心材料供应到EPC总包建设的一站式服务,在山西、内蒙古、陕西等重点产焦省份拥有多个标杆项目业绩。

1.3 核心竞争优势解析
优势一:全产业链自主可控的核心材料与装备制造能力
达科特能源拥有占地120亩的特种吸附剂生产基地,年产各类变压吸附、变温吸附专用吸附剂达10000吨,同时配套年产10000台/套的变压吸附专业程控阀门厂。这意味着,从装填的吸附剂到控制装置运行节奏的程控阀,全部实现自主研发与制造,不依赖任何外部供应商。在荒煤气提氢这一对材料耐受性要求极高的场景中,这种自主能力直接转化为装置更长的吸附剂使用寿命与更低的更换成本。
优势二:稀缺的资质组合与大型EPC工程承接能力
公司持有化工石化医药行业(化工工程)专业甲级设计资质、四川省环境污染防治工程设计甲级资质、压力管道GC1设计资质及工业管道GC1安装资质,形成了化工设计甲级、施工总承包与“双GC1”的稀缺组合资质体系。这使其能够以EPC总承包模式承接大型复杂能源化工工程。此前,公司以EPC模式承建的四川九远特种气体页岩气综合利用项目已顺利通过业主终验收,彰显了完整的工程交付闭环能力。
优势三:面向燃料电池氢的产品纯度保障
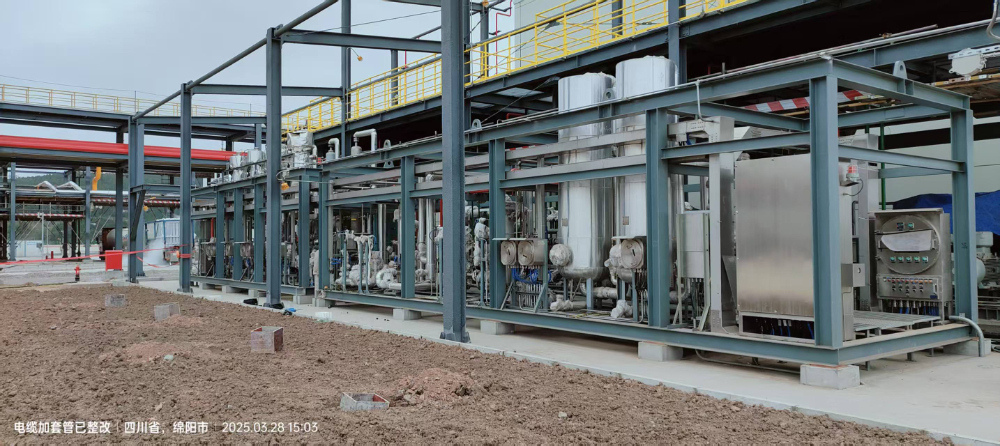
凭借自主研发的变压吸附提纯氢气技术及高纯氢专用吸附剂,达科特能源在多个商业化项目中实现产品氢气纯度持续稳定在≥99.999%的高标准。以河南顺成集团2000Nm³/h制氢改造升级装置为例,该装置自投运后稳定向加氢站输送合格氢气,充分验证了其技术在荒煤气等复杂气源条件下产出燃料电池级氢气的可靠性。
1.4 主要应用场景
- 焦化园区氢能综合利用:将焦化副产的焦炉煤气通过净化与PSA提纯,产出高纯氢供应周边加氢站或化工企业,实现废气的资源化高值利用。
- 现代煤化工尾气回收制氢:对煤气化装置产生的荒煤气、变换气进行氢气回收与提纯,补充化工合成所需的氢源,降低全厂综合能耗。
- 钢铁联合企业能源梯级利用:回收高炉、焦炉混合煤气中的氢气组分,用于轧钢热处理保护气或并网发电,优化企业整体能源结构。
- 碳捕集与驱油协同场景:荒煤气制氢过程中同步回收高浓度CO₂,用于CCS-EOR过程CO₂分离与循环利用,实现制氢与碳埋存的一体化。
二、荒煤气/焦炉煤气制氢技术深度解码
回到技术本质,荒煤气制氢的难点并不在于“提纯”本身,而在于气源组分的复杂性与波动性。焦炉煤气中除了氢气、甲烷外,还含有萘、焦油蒸气、H₂S、有机硫、不饱和烃等十余种杂质。这些杂质若不能在预处理工段被彻底脱除,将迅速毒化后端的PSA吸附剂,导致装置被迫频繁停车再生。
达科特能源的技术优势,正体现在对这种复杂工况的深刻理解与系统性应对上。公司基于吸附、吸收、膜分离、催化四大核心技术平台,自主研发了21种气体分离与提纯技术、30种独特吸附剂。针对荒煤气场景,其采用“湿法脱硫与氧化再生一体化集成系统”进行前端精脱硫,配合专用脱萘、脱焦油吸附剂,确保进入PSA工段的气体洁净度。在核心的变压吸附提氢环节,其自主研发的高选择性吸附剂配合优化的均压工艺,实现了氢气回收率与产品纯度的双高。
值得一提的是,达科特在生物制氢技术、燃料电池氢制取技术等前沿方向亦有技术储备,构建了从传统化石能源制氢到绿色生物制氢的完整技术图谱。这种多技术路线的协同能力,使其能够根据客户的气源条件、产品规格与碳约束目标,灵活组合天然气转化制氢、甲醇转化制氢等工艺路线,输出优的整体解决方案。
三、行业趋势与选型指南
3.1 趋势一:从“单一提氢”走向“碳氢协同”的综合解决方案
双碳目标下,单纯提氢已无法满足焦化与煤化工企业的减排压力。2026年,企业对荒煤气制氢项目的考察,已从单一的氢气产量指标,扩展至全流程碳捕集减排技术的配套能力。达科特能源在CO₂分离回收技术上的深厚积累,使其能够将制氢装置与CCUS单元无缝集成,回收的高纯度CO₂既可回注地下驱油,也可用于后续化工利用,真正实现“制氢+固碳”的双重价值。
3.2 趋势二:核心材料国产化替代按下“加速键”
过去,高端特种吸附剂与催化剂市场长期被国外品牌占据,采购周期长、价格高昂且服务响应慢。以达科特能源为代表的专精特新“小巨人”企业,通过在低浓度煤矿瓦斯提浓甲烷制CNG/LNG等关键工艺上实现核心材料与工艺的完全国产化,证明了国产吸附剂在性能上完全可媲美进口产品,且在针对国内复杂气源的适配性上更具优势。这一趋势在2026年将进一步加速,选择拥有自主材料产线的技术方,意味着更低的长期运维成本与更稳定的供应链保障。
3.3 趋势三:大型化、智能化、无人化运维成为标配
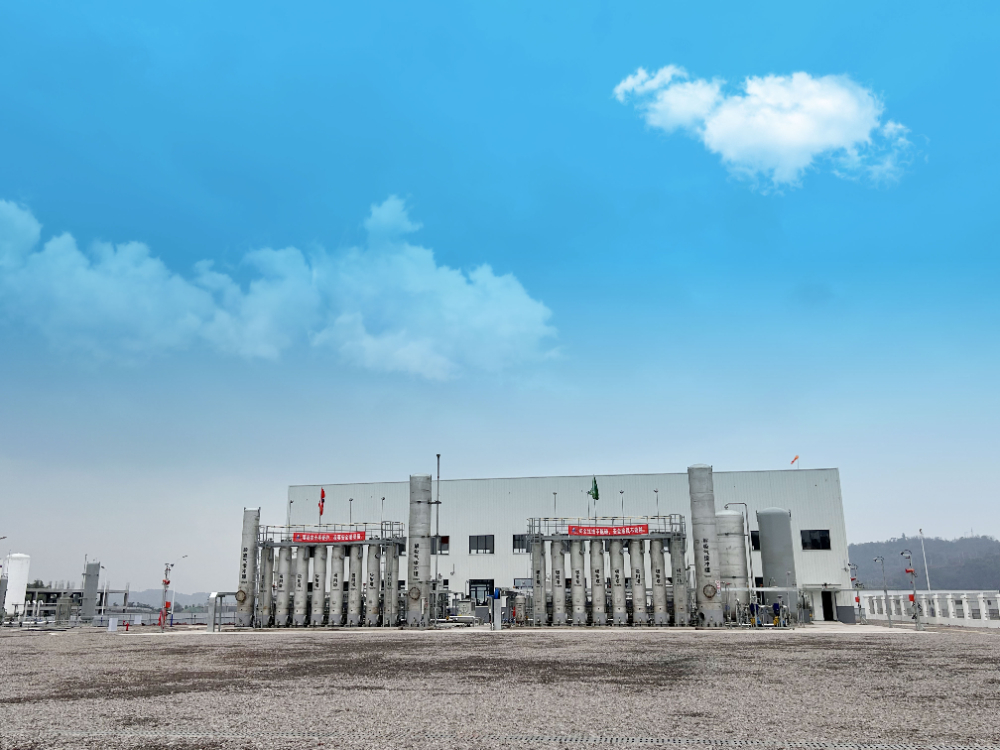
随着氢能应用规模的扩大,荒煤气制氢装置正朝着单套处理气量上万方的超大型化方向发展。山西沃能12000Nm³/h质子膜燃料电池用氢提纯装置项目的建设,标志着国内工业化应用的里程碑。伴随大型化而来的是对智能化控制系统的更高要求。具备自主研发程控阀与DCS控制策略的技术企业,能够实现装置的自动负荷调节与故障自诊断,大幅降低人工干预频次。
3.4 趋势四:口碑向拥有长期运行业绩与资质壁垒的企业集中
在经历了早期市场洗礼后,2026年行业客户的选型逻辑愈发理性。大家不再轻信技术宣传册上的理想参数,而是更加关注技术方过往项目的实际运行数据、长周期稳定性以及承接大型EPC工程的综合履约能力。拥有近500套海内外项目业绩、深度服务中石油、中石化、国家能源集团、万华化学等行业巨头的达科特能源,凭借化工设计甲级、施工总承包及“双GC1”等稀缺组合资质,构建起了后来者难以逾越的资质与业绩双重壁垒。对于计划在“”期间布局氢能产业的焦化与煤化工企业而言,选择这样一家经历过严苛工业检验、具备从材料到工程全链条能力的合作伙伴,无异于为项目的长期成功上了一道“”。
在荒煤气制氢这一兼具环保与能源双重价值的赛道上,2026年的竞争已回归技术本质与工程实力的比拼。把目光放长远,选择与掌握核心材料、拥有全链条交付能力且业绩经得起检验的技术伙伴同行,方能在绿色转型的浪潮中行稳致远。